
溶接アンダーカットの原因と防止策!Jis基準から補修まで徹底解説

話題沸騰中の 溶接アンダーカットの原因と防止策!Jis基準から補修まで徹底解説について、詳しいまとめを整理して公開しています。
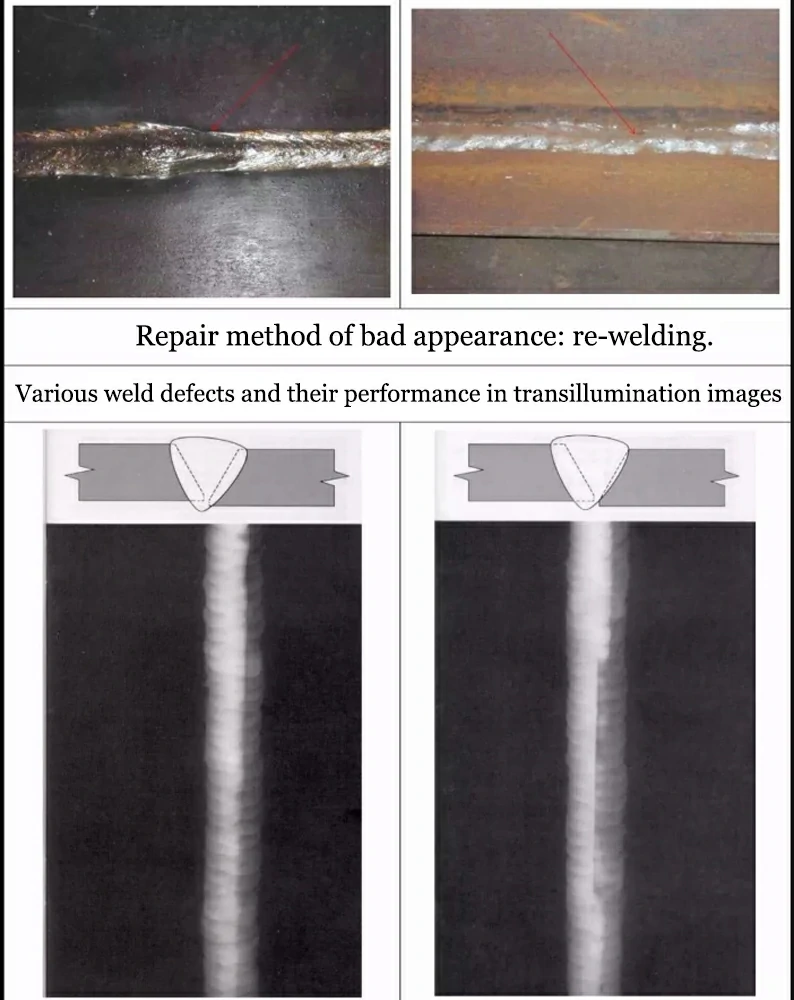
Q1:すみ肉溶接で上側の板にだけアンダーカットが多発するのはなぜですか?
A1:トーチの狙い角度が上板に寄りすぎているか、溶融金属が重力で下板へ落ち込んでいることが主因です。トーチの角度を下板方向(40度程度)に倒し、アーク力を上向きに効かせるように保持してください。また、アーク電圧を1〜2V下げてアークを絞ることも有効です。
Q2:アンダーカットを放置すると製品にどのような実害が出ますか?
A2:アンダーカットの底部は極めて鋭利な形状をしており、構造物に引張荷重や繰り返し振動が加わった際、応力が1点に集中する「ノッチ効果」が生じます。これにより、設計耐力未満の応力であっても疲労き裂(クラック)が早期に発生し、最終的な脆性破壊や構造破壊を引き起こす危険性があります。
Q3:TIG溶接でステンレス薄板を溶接する際、アンダーカットを防ぐコツは?
A3:アーク長をタングステン電極径と同等以下(1〜1.5mm程度)に極限まで短く維持し、母材の熱影響を最小限に抑えることが最重要です。また、バックシールドガスを適切に流して裏面の酸化を防ぎ、溶融池がスムーズに母材へ馴染む環境を整えてください。
エンタメ・カルチャー業界の深掘り取材を得意とし、現場のリアルな声をお伝えします。
