
裏波溶接がうまくいかない本当の理由と現場プロが実践する完全攻略法2026

話題沸騰中の 裏波溶接がうまくいかない本当の理由と現場プロが実践する完全攻略法2026について、詳しいまとめをご紹介しています。
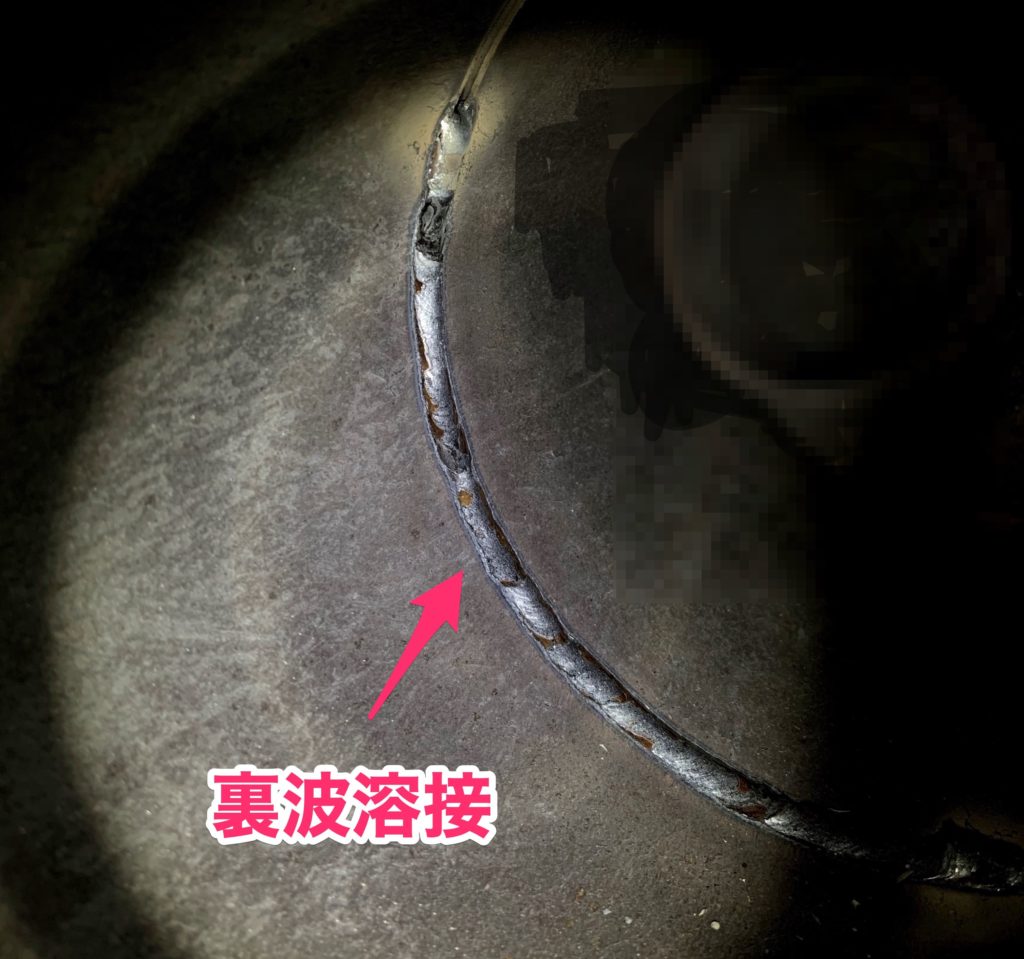
パイプ(管)の裏波溶接は、平板の場合と比較して難易度が跳ね上がる。姿勢が上向き・横向き・立向きと変化する上に、管内面への視認が不可能なため、すべて「手感覚と経験」に頼らざるを得ない部分が多い。
配管溶接における標準的な手順は以下の通りだ。まず内面の清掃と開先角度の確認(V形60°〜75°が一般的)、次にルート間隔の設定と仮付け溶接(タック溶接)、そしてバックシールドガスの導入(酸素濃度が指定値以下になるまで十分にパージ)、初層(ルートパス)の溶接、そして2層目以降の積み重ね、という流れだ。
現場では特に以下の点が強調される。
・時計位置6時(管の真下)は最も難しい上向き姿勢になるため、電流をやや下げ、溶接速度を上げて熱のこもりを防ぐ。
・11時〜1時の頂上付近での終端処理は、クレーター割れが最も発生しやすい。電流のダウンスロープ操作を2〜3秒かけて行う。
・全周360°を一本のビードで仕上げる場合は、途中で休憩を挟まずに進む。途中で止めると再スタート部分に欠陥が集中しやすい。
大口径の配管(呼び径100A以上)では複数名で分担溶接(セクション分割法)を行うこともあるが、その場合は各セクションの開始・終了部をオーバーラップさせ、欠陥の発生を最小化する施工計画が不可欠だ。
最新のテクノロジーと生活デザインの融合をテーマに、国内外の最新トピックを発信しています。
