
溶接のブローホール原因と対策を徹底解説!ピットとの違いと補修手順

溶接のブローホール原因と対策を徹底解説!ピットとの違いと補修手順の特集記事をお届けします。役立つ情報がチェックできます。
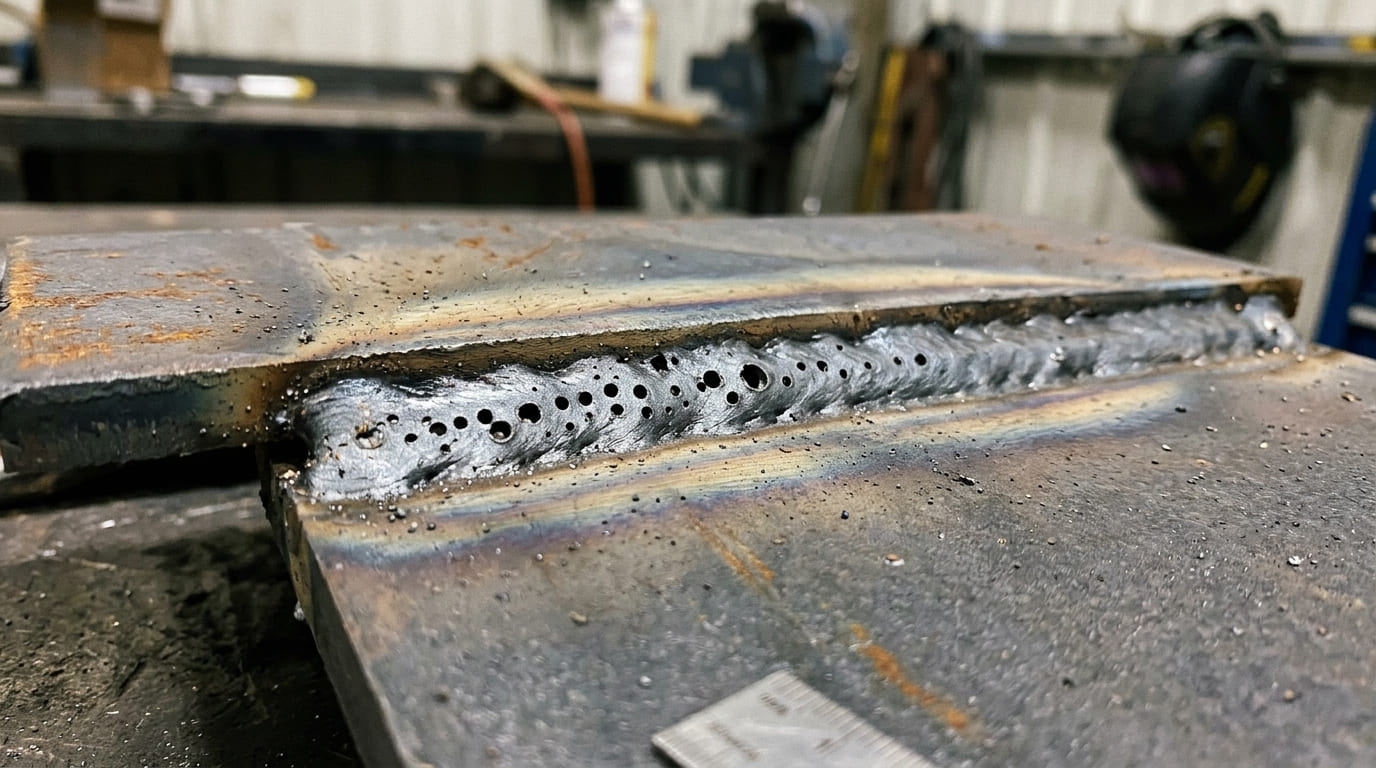
溶接トラブルの相談事例を検証すると、現場の思い込みや良かれと思って行った調整が、かえってブローホールを多発させているケースが後を絶ちません。特に警戒すべき3つの盲点を明かします。
誤解1:「シールドガスは多めに流したほうが空気を遮断できる」
もっとも典型的な過ちが、シールドガス流量の過剰設定です。一般的に半自動溶接(MAG/MIG)における適正ガス流量は15〜20 L/min(ノズル径や施工環境により12〜25 L/min)です。これを「風があるから」「確実にシールドしたいから」と30 L/min以上に引き上げると、ガス流が層流から激しい乱流(乱流域)へと遷移します。ノズル周囲の空気を自ら巻き込むベンチュリ効果が発生し、大量の窒素ガスを溶融池に送り込む結果となります。
誤解2:「ワイヤ送給装置にセットしたままのワイヤは問題ない」
前日にセットしたまま夜間放置されたソリッドワイヤやフラックス入りワイヤは、工場の湿度を吸着し、目に見えないレベルで微細な結露や初期酸化(極微小な錆)を起こしています。朝一番の溶接開始直後にだけブローホールが多発する現象は、まさにこのワイヤ表面の吸湿水分が原因です。作業開始前の空送り排出や、使用しないワイヤの防湿保管庫への格納が不可欠です。
誤解3:「表面のプライマーは薄いからそのまま溶接して大丈夫」
仮防錆用のショッププライマー(厚さ15〜25μm程度)であっても、無機・有機成分がアーク熱で即座にガス化します。特に下向きすみ肉溶接など溶融池が滞留しやすい姿勢では、ガスが抜けきれずに長手方向に連続した芋虫状の「ウォームホール(トンネル状ブローホール)」を形成します。溶接線から両側10〜20mmの範囲は、完全にディスクサンダーで地肌を露出させることが鉄則です。
シンプルで洗練された住まいづくりとインテリアコーディネートのアイデアを提案しています。
