
隅肉溶接とは?突合せ溶接との違いや強度計算・記号の基本を徹底解剖

隅肉溶接とは?突合せ溶接との違いや強度計算・記号の基本を徹底解剖について分かりやすく解説いたします。詳細な分析をご覧ください。
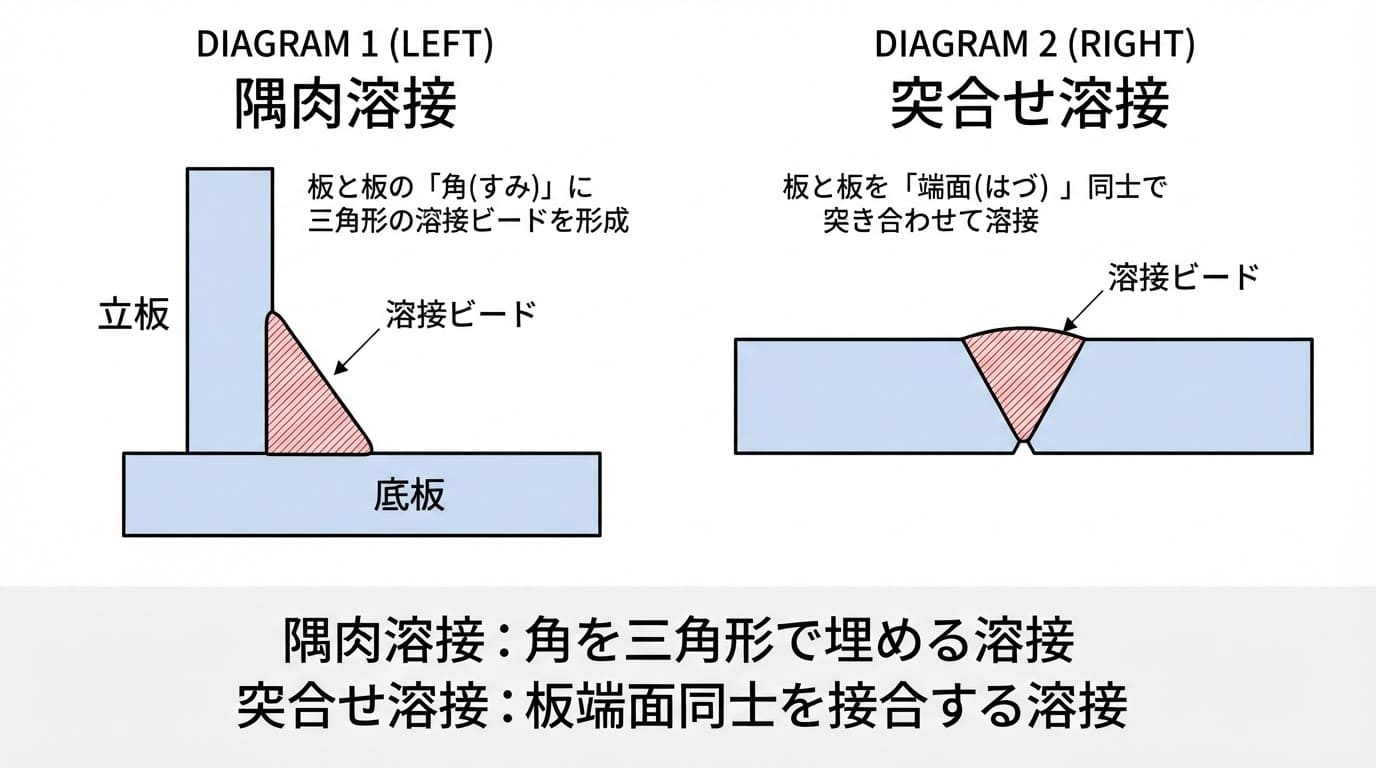
設計図の上では隙間なく直角に組み合わさっている部材も、鉄骨製作工場や工事現場の実態においては、母材の歪み、切断公差、建て方の累積誤差によって必ず「隙間」が生じます。この隙間を「ルート間隙(ルートギャップ)」と呼びます。
建築鉄骨の施工標準である「建築工事標準仕様書 JASS 6 鉄骨工事」や建築鉄骨溶接施工要領書において、隅肉溶接のルート間隙基準は極めて厳格に規定されています。
標準的なルート間隙の許容値は「1.5mm以下」です。しかし、実際の建て方現場では2mm〜3mm程度の隙間が発生することは珍しくありません。JASS 6の管理基準では、間隙が許容値を超えた場合、以下のような段階的な補正措置が義務付けられています。
- ルート間隙が1.5mm超〜3mm以下の場合:隙間の寸法分だけ、規定の脚長を現場で増し盛りする(脚長増し施工)。例えば設計脚長が6mmで間隙が2mmの場合、合計8mmの脚長を確保する。
- ルート間隙が3mm超〜5mm以下の場合:裏当金を当てて溶接するか、薄板ライナーの挿入、あるいは適切な盛金(肉盛り補修)を行った後に仕上げ溶接を行う。
- ルート間隙が5mmを超える場合:原則としてそのままの溶接は禁止。部材の切り直し、継手形式の変更、または構造設計者との協議による大規模な是正工事が必要となる。
鉄骨ファブリケーターの熟練技術者は、現場の過酷な現実について次のように証言しています。
「図面では綺麗な直角に見えても、厚板を組めば熱変形や板の反りでどうしても3mm前後のギャップが空く部位が出る。無理やり一発でアークを出して隙間を埋めようとすれば、スラグが内部に巻き込まれ、見た目は繋がっていても中はスカスカの未溶着になる。設計者が想定する強度を担保できるかどうかは、この隙間を見つけた瞬間に溶接工が立ち止まり、正しく脚長を増せるかどうかにかかっている」
無管理な隙間埋めは、ルート部の溶け込み不良やブローホールの温床となります。施工要領に則った厳格なギャップ管理こそが、建築構造物の耐震安全性を下支えしています。
グルメと旅を愛するフリーライター。全国各地の隠れた魅力を独自の視点から紹介します。
