
隅肉溶接の脚長とのど厚計算|強度不足と図面指示ミスを防ぐ実践ガイド

隅肉溶接の脚長とのど厚計算|強度不足と図面指示ミスを防ぐ実践ガイドの要点や背景をコンパクトにまとめました。全体像を一目で把握できます。
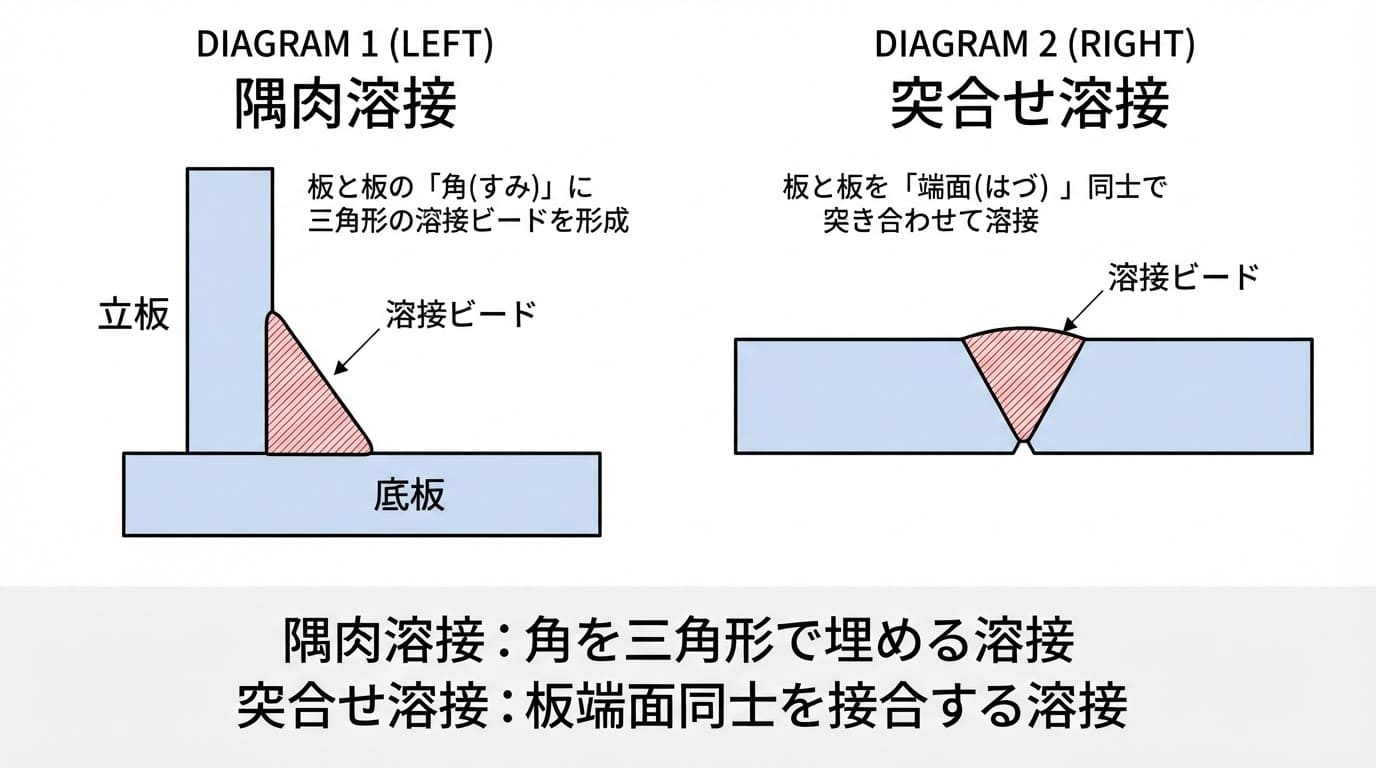
インターネット上の技術フォーラムや若手設計者の間で散見される危険な誤解が「安全率を稼ぐために脚長指定を大きく盛っておけば問題ない」という考え方です。溶接工学の観点から見れば、これは強度向上どころか構造破壊のリスクを高める悪手となります。
必読記事
溶接金属の体積は脚長の2乗に比例して増大します。例えば脚長を $6\,\text{mm}$ から $12\,\text{mm}$ に倍増させると、溶着金属量は4倍になり、入熱量も飛躍的に跳ね上がります。その結果、以下の構造的致命傷を引き起こします。
第1に、熱影響部(HAZ)の結晶粒粗大化に伴う靭性(粘り強さ)の低下です。過大な入熱は母材組織を脆化させ、脆性破壊のリスクを激増させます。第2に、拘束応力による溶接割れ(低温割れ)や構造物の残留歪みです。歪み矯正のための再加熱処理は追加コストを生むだけでなく、材料疲労特性をさらに劣化させます。
「適切な板厚比に沿った必要最小限の脚長設計」こそが、健全な機械構造物を作る唯一の正道です。
【プロの結論】溶接設計実務で失敗しないための選定・指示判断基準
設計者および生産技術者が日々の図面出図において下すべき明確な判断基準は以下の通りです。
【隅肉溶接を適用すべき条件】
- 母材板厚が薄く(概ね16mm以下)、開先加工コストの圧縮が製品競争力に直結する場合
- 主荷重が静的であり、引張・曲げ応力集中が極大化しないリブや補強プレートの接合
- 自動化ラインやロボット溶接によるビード外観・品質の均一管理が担保されている場合
【隅肉溶接を避け、突合せ溶接へ切り替えるべき条件】
- 動的荷重や過酷な繰返し応力が作用し、疲労破壊の起点となり得る切欠きを完全に排除したい場合
- 板厚が厚く(20mm超)、隅肉多層盛りによる熱歪みリスクが許容公差を超える場合
- 内部欠陥を放射線透過試験(RT)や超音波探傷(UT)で100%保証しなければならない圧力容器や重要保安部品
マネー知識やキャリア形成に役立つノウハウを、初心者にも分かりやすく解説するのが得意です。
