
溶接のブローホール原因と対策を徹底解説!ピットとの違いと補修手順

溶接のブローホール原因と対策を徹底解説!ピットとの違いと補修手順にまつわる最新トピックを分かりやすく発信ます。
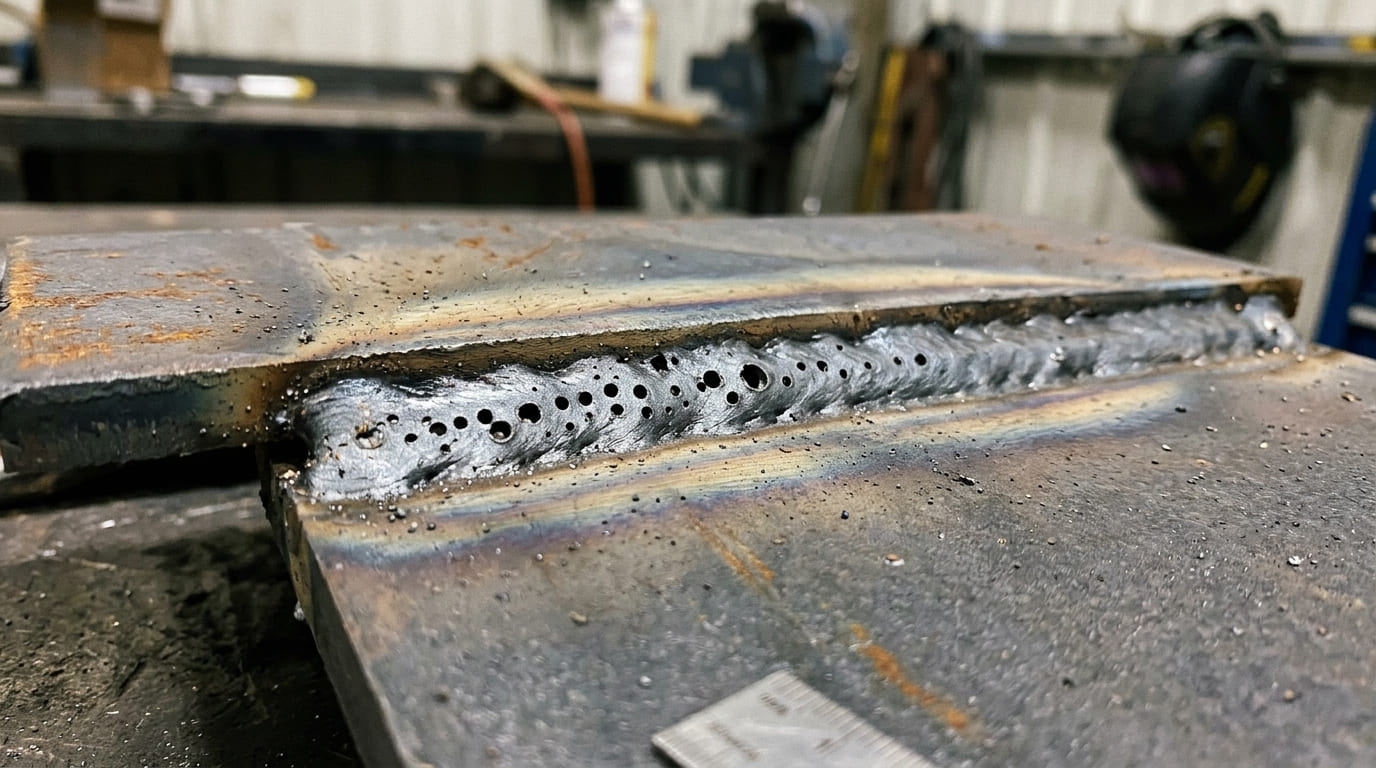
溶接法によって熱源の性質やシールド方式が異なるため、ブローホール対策も工法ごとの急所を押さえる必要があります。
半自動溶接(CO2 / MAG / MIG)における対策手順
- ノズル内部のスパッタ除去:ノズル内にスパッタが堆積するとシールドガス流が偏向・乱気流化します。スパッタ付着防止剤を塗布し、定期的にノズルクリーナーで清掃します。
- トーチ角度と突き出し長さの厳守:後退角は10〜15度以内を維持します。トーチを寝かせすぎると後方から空気を巻き込みます。ワイヤ突き出し長さはノズル先端から15〜20mm程度を一定に保ちます。
- 防風対策の徹底:作業エリアの風速が0.5m/sを超える場合は、必ず防風スクリーンや衝立を設置します。
TIG溶接における対策手順
- タングステン電極の清浄化:溶融池に電極が接触(タッチ)して母材金属が付着したタングステンは、アークを拡散させてシールド効果を激減させます。接触した際は直ちに先端を研磨し直します。
- アフターフロー時間の適正化:溶接終了時のクレータ部が赤熱している間にシールドが途切れると、クレータ部にブローホールが発生します。板厚に応じた十分なアフターフロー時間(目安:5〜10秒以上)を設定します。
- ガスレンズノズルの活用:均一な層流ガスを供給できるガスレンズを採用することで、電極の突き出し長さを伸ばしても安定したシールドを維持できます。
被覆アーク溶接(手溶接)における対策手順
- 低水素系溶接棒の再乾燥管理:低水素系棒(E4316等)は大気中の水分を極めて吸着しやすい性質があります。使用前には必ず乾燥機を用い、300〜350℃で30〜60分間の再乾燥を実施して水分含有量を徹底的に低減させます。
- アークスタート時のブラッシング(後戻り法):アークスタート直後はガス発生被覆剤の燃焼が安定せず、スタート部にブローホールが集中しがちです。溶接開始位置の少し前方でアークを発生させ、始端部へ戻ってから前進する「後戻りスタート法」を徹底します。
シンプルで洗練された住まいづくりとインテリアコーディネートのアイデアを提案しています。
