
ガウジングとは?グラインダーとの決定的な違いや仕組み・資格を徹底解説

ガウジングとは?グラインダーとの決定的な違いや仕組み・資格を徹底解説の基礎知識と応用に迫る! わかりやすい言葉でまとめました。
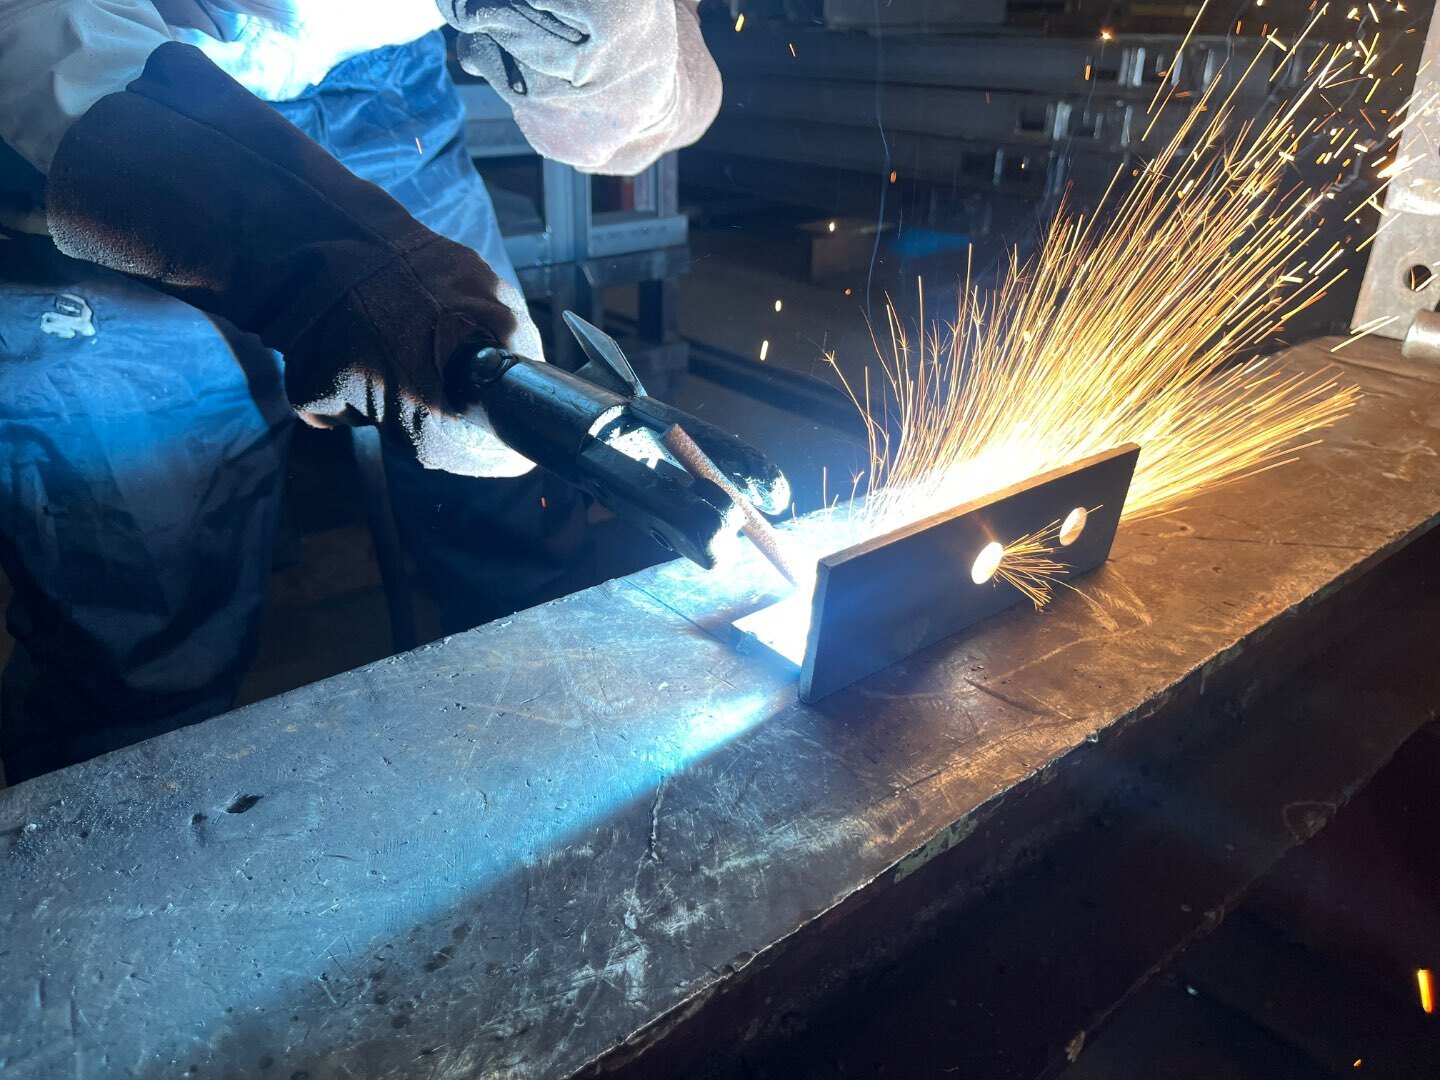
ガウジングにはいくつかの方式が存在し、母材の材質、板厚、作業環境に応じて最適な工法が選定されます。
1. 最も普及している王道「アークエアガウジング」
建設・橋梁・造船・鉄骨加工など、軟鋼や高張力鋼の現場で圧倒的なシェアを誇るのがアークエアガウジングです。炭素と黒鉛を主原料とし、外周を薄い銅メッキで被覆したカーボン電極棒を専用のガウジングトーチにセットして使用します。
カーボン電極棒と母材の間に大電流(通常300A〜600A以上)を通じて強力な電気アークを発生させ、母材を瞬時に3,000℃以上に加熱溶融。同時に、電極棒を挟み込むトーチヘッドの噴射ノズルから、0.5〜0.7MPa(約5〜7気圧)の圧縮空気を電極棒に沿わせて吹き付け、溶けた鉄を一気に前方に吹き飛ばします。大出力の直流溶接電源(垂下特性または定電圧特性)と大容量コンプレッサーがあれば施工できるため、過酷な屋外現場でも広く用いられます。
2. ステンレスや非鉄金属に最適な「プラズマガウジング」
近年、食品プラントや化学容器、半導体関連の配管工事などで急速に需要を拡大しているのがプラズマガウジングです。プラズマ切断機にガウジング専用のチップ(ノズル)を取り付けて使用します。
アークエアガウジングの最大の弱点は、カーボン電極棒を使用するため「母材に炭素が溶け込む浸炭(しんたん)現象」が起きることです。ステンレス鋼に炭素が混入すると耐食性が著しく低下し、溶接割れの原因となります。その点、プラズマガウジングは電極にハフニウムなどを用い、作動ガス(空気や窒素・アルゴン等)でプラズマジェットを形成するため、炭素汚染が一切発生しません。ステンレス、アルミニウム、チタン、クラッド鋼などのハツリ作業において、品質要求の厳しい現場で不可欠な技術となっています。
3. ガスガウジング(酸素・アセチレン炎)
ガス切断器の火口をガウジング用の特殊曲がり火口に付け替え、予熱炎で鋼材を着火温度まで加熱した後、高圧酸素を緩やかな角度で吹き付けて鉄の酸化燃焼熱で溝を掘る工法です。電源が確保できない山岳地帯のインフラ補修や、解体現場の一部で今なお使われていますが、アークエアに比べて母材への入熱量が大きく熱変形が起きやすいため、高精度を要する近代溶接現場での使用頻度は減少傾向にあります。
暮らしを豊かにする便利アイテムや時短アイデアを中心に、実用的な情報をお届けします。
