
溶接アンダーカットの原因とJis許容基準|現場で防ぐ対策と補修の極意

溶接アンダーカットの原因とJis許容基準|現場で防ぐ対策と補修の極意の最新情報を解説します。最新トレンドが満載です。
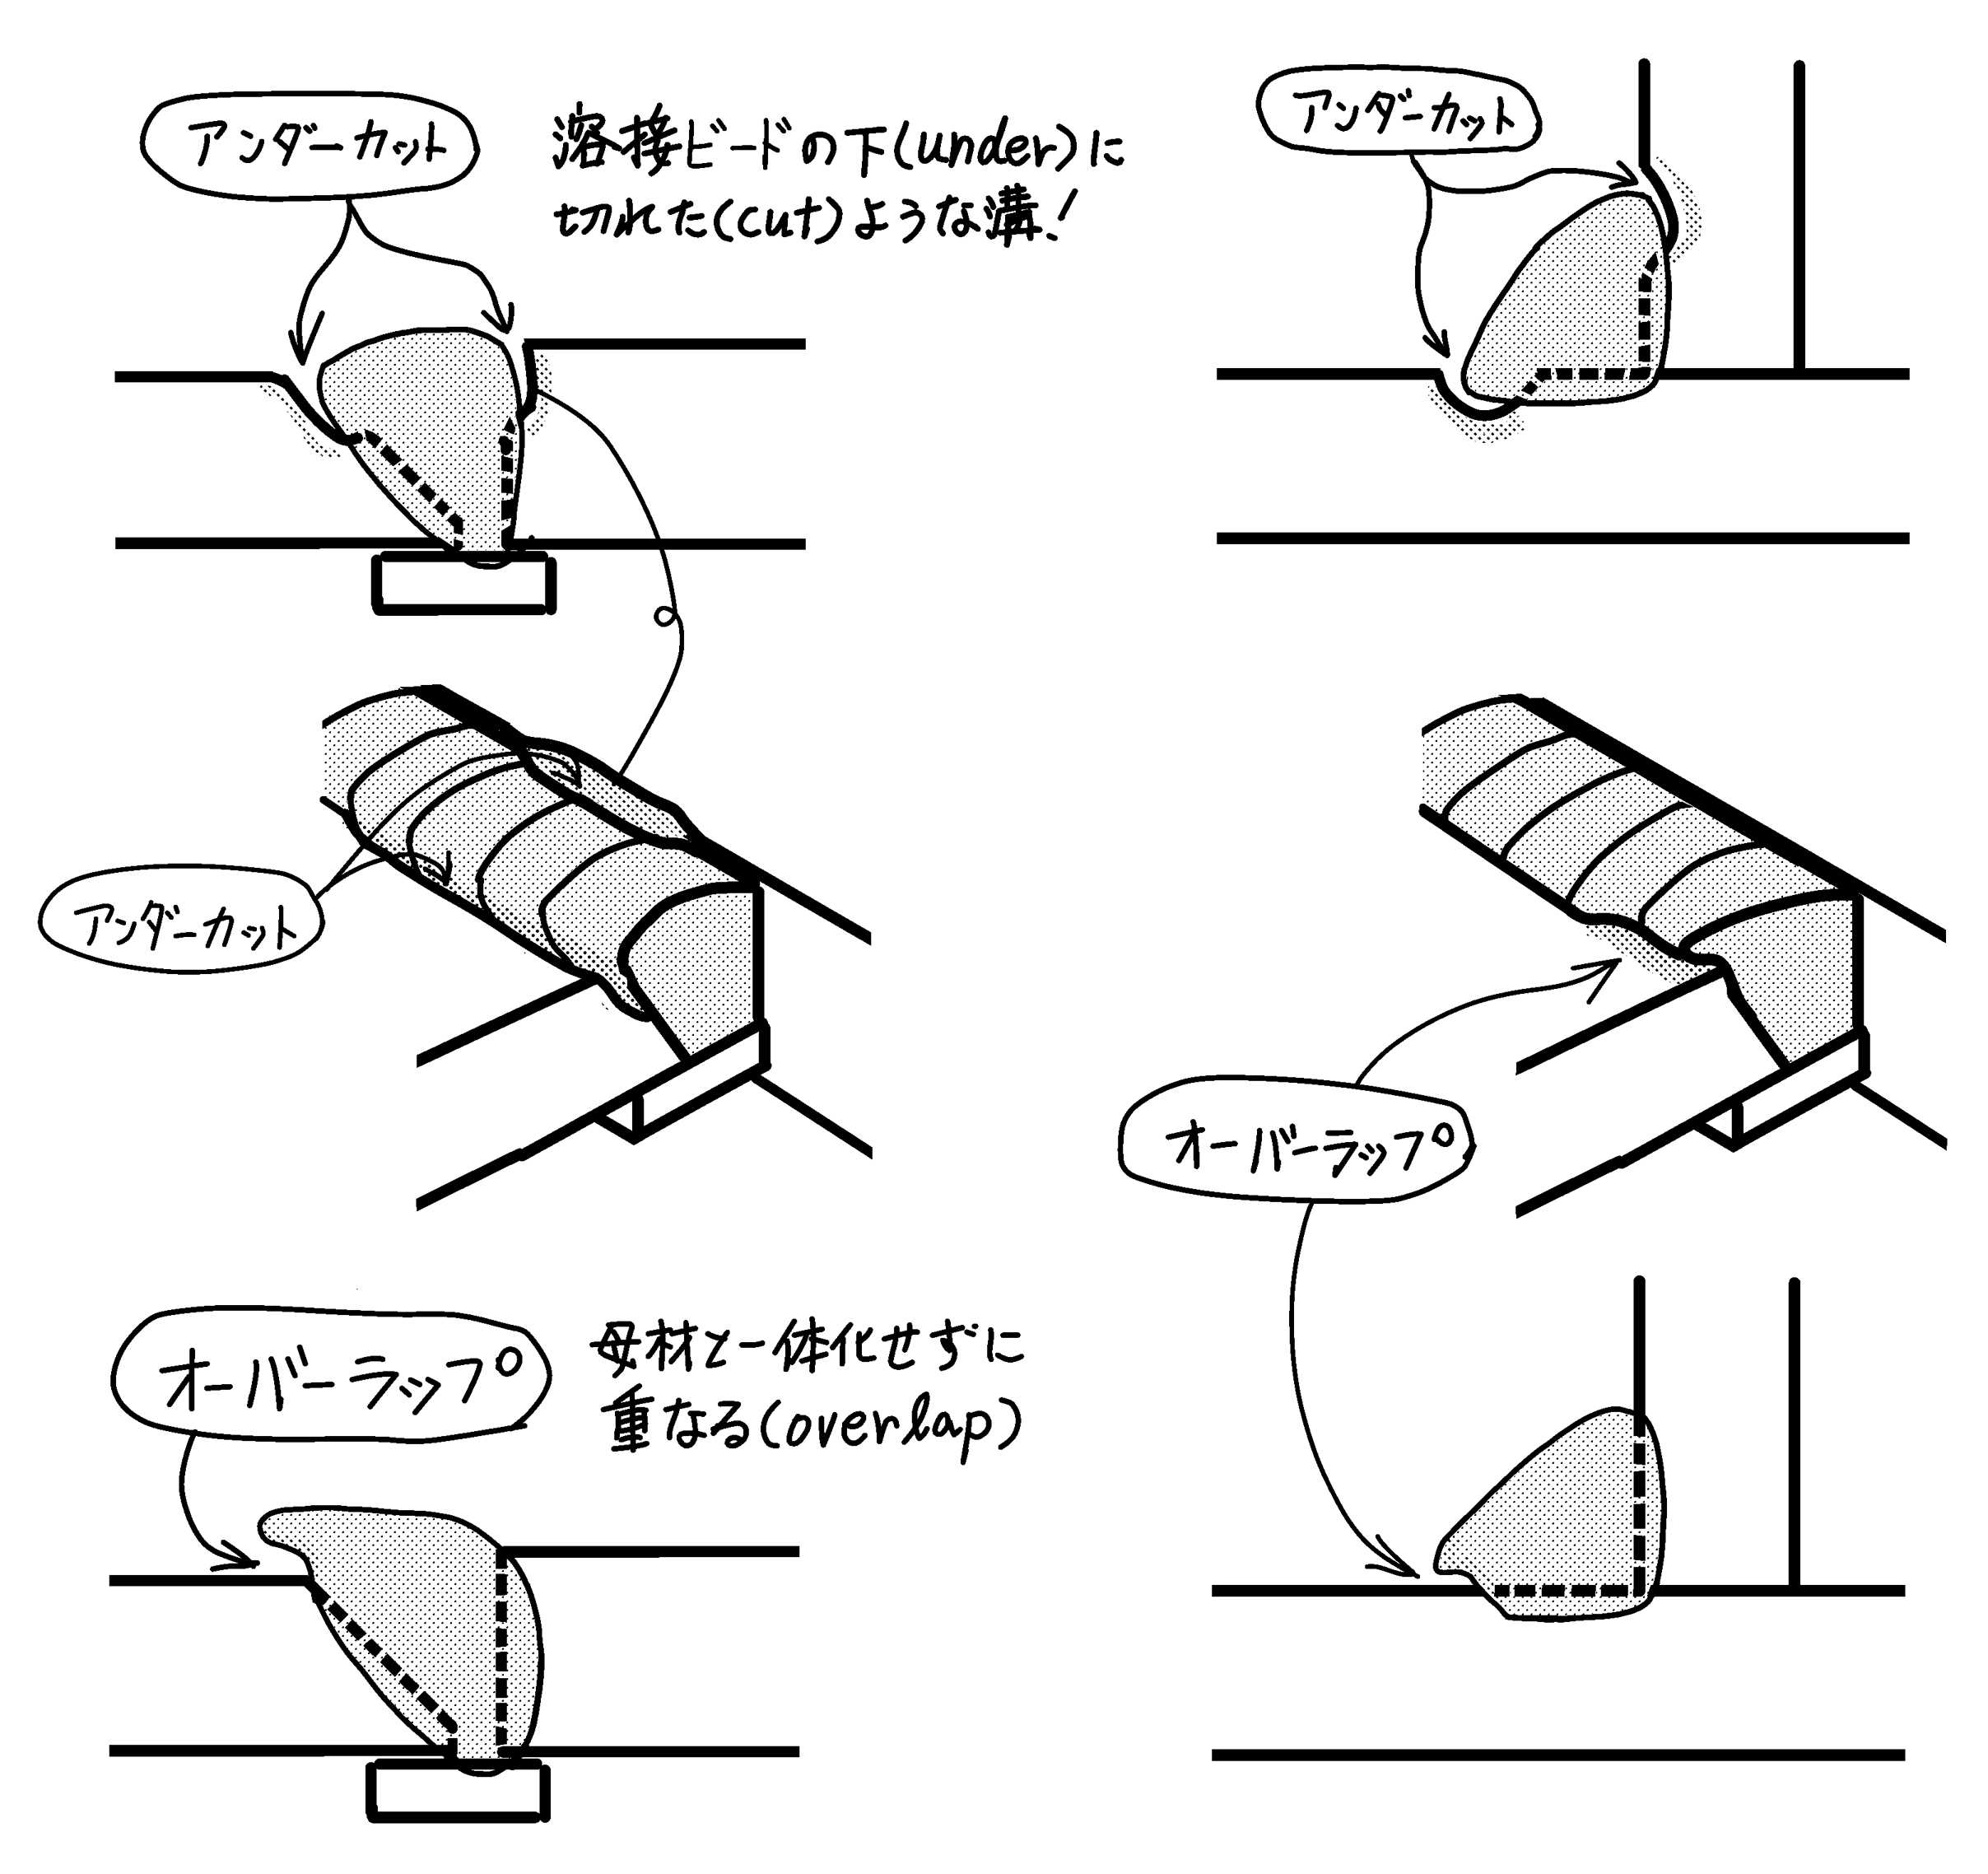
Q1:下向きすみ肉溶接で上板側にばかりアンダーカットが出るのはなぜですか?
A1:トーチの狙い位置が上板側に寄りすぎているか、ノズルの下向き角度が立ちすぎている(角度が90度に近い)ことが考えられます。トーチ角度を二等分線(45度)に保ち、アーク熱を上下の母材へ均等に分配してください。また、重力で溶融金属が下板へ垂れ落ちやすいため、アーク長を短く保つことも効果的です。
Q2:アンダーカットはグラインダーで削って平らにするだけでも合格になりますか?
A2:母材の規定板厚を下回らない範囲であれば、アンダーカットの底部を削って滑らかな曲面(R形状)に仕上げることで合格基準を満たす場合があります。ただし、削りによって母材有効断面厚さが設計許容値を割り込む場合は、必ず肉盛り補修を行わなければなりません。
Q3:シールドガスの種類でアンダーカットの発生率は変わりますか?
A3:大きく影響します。例えばMAG溶接において炭酸ガス100%の場合はアークが集中して止端部が深く掘れやすくなりますが、アルゴン+炭酸ガス(80:20等)の混合ガスを使用するとアークがソフトになり、止端部のなじみ(濡れ性)が向上してアンダーカットが大幅に抑制されます。
最新のテクノロジーと生活デザインの融合をテーマに、国内外の最新トピックを発信しています。
