
隅肉溶接とは?開先溶接との違いや強度計算・脚長の基準を徹底解説

隅肉溶接とは?開先溶接との違いや強度計算・脚長の基準を徹底解説について知っておくべき ポイントを分かりやすい構成で解説いたします。
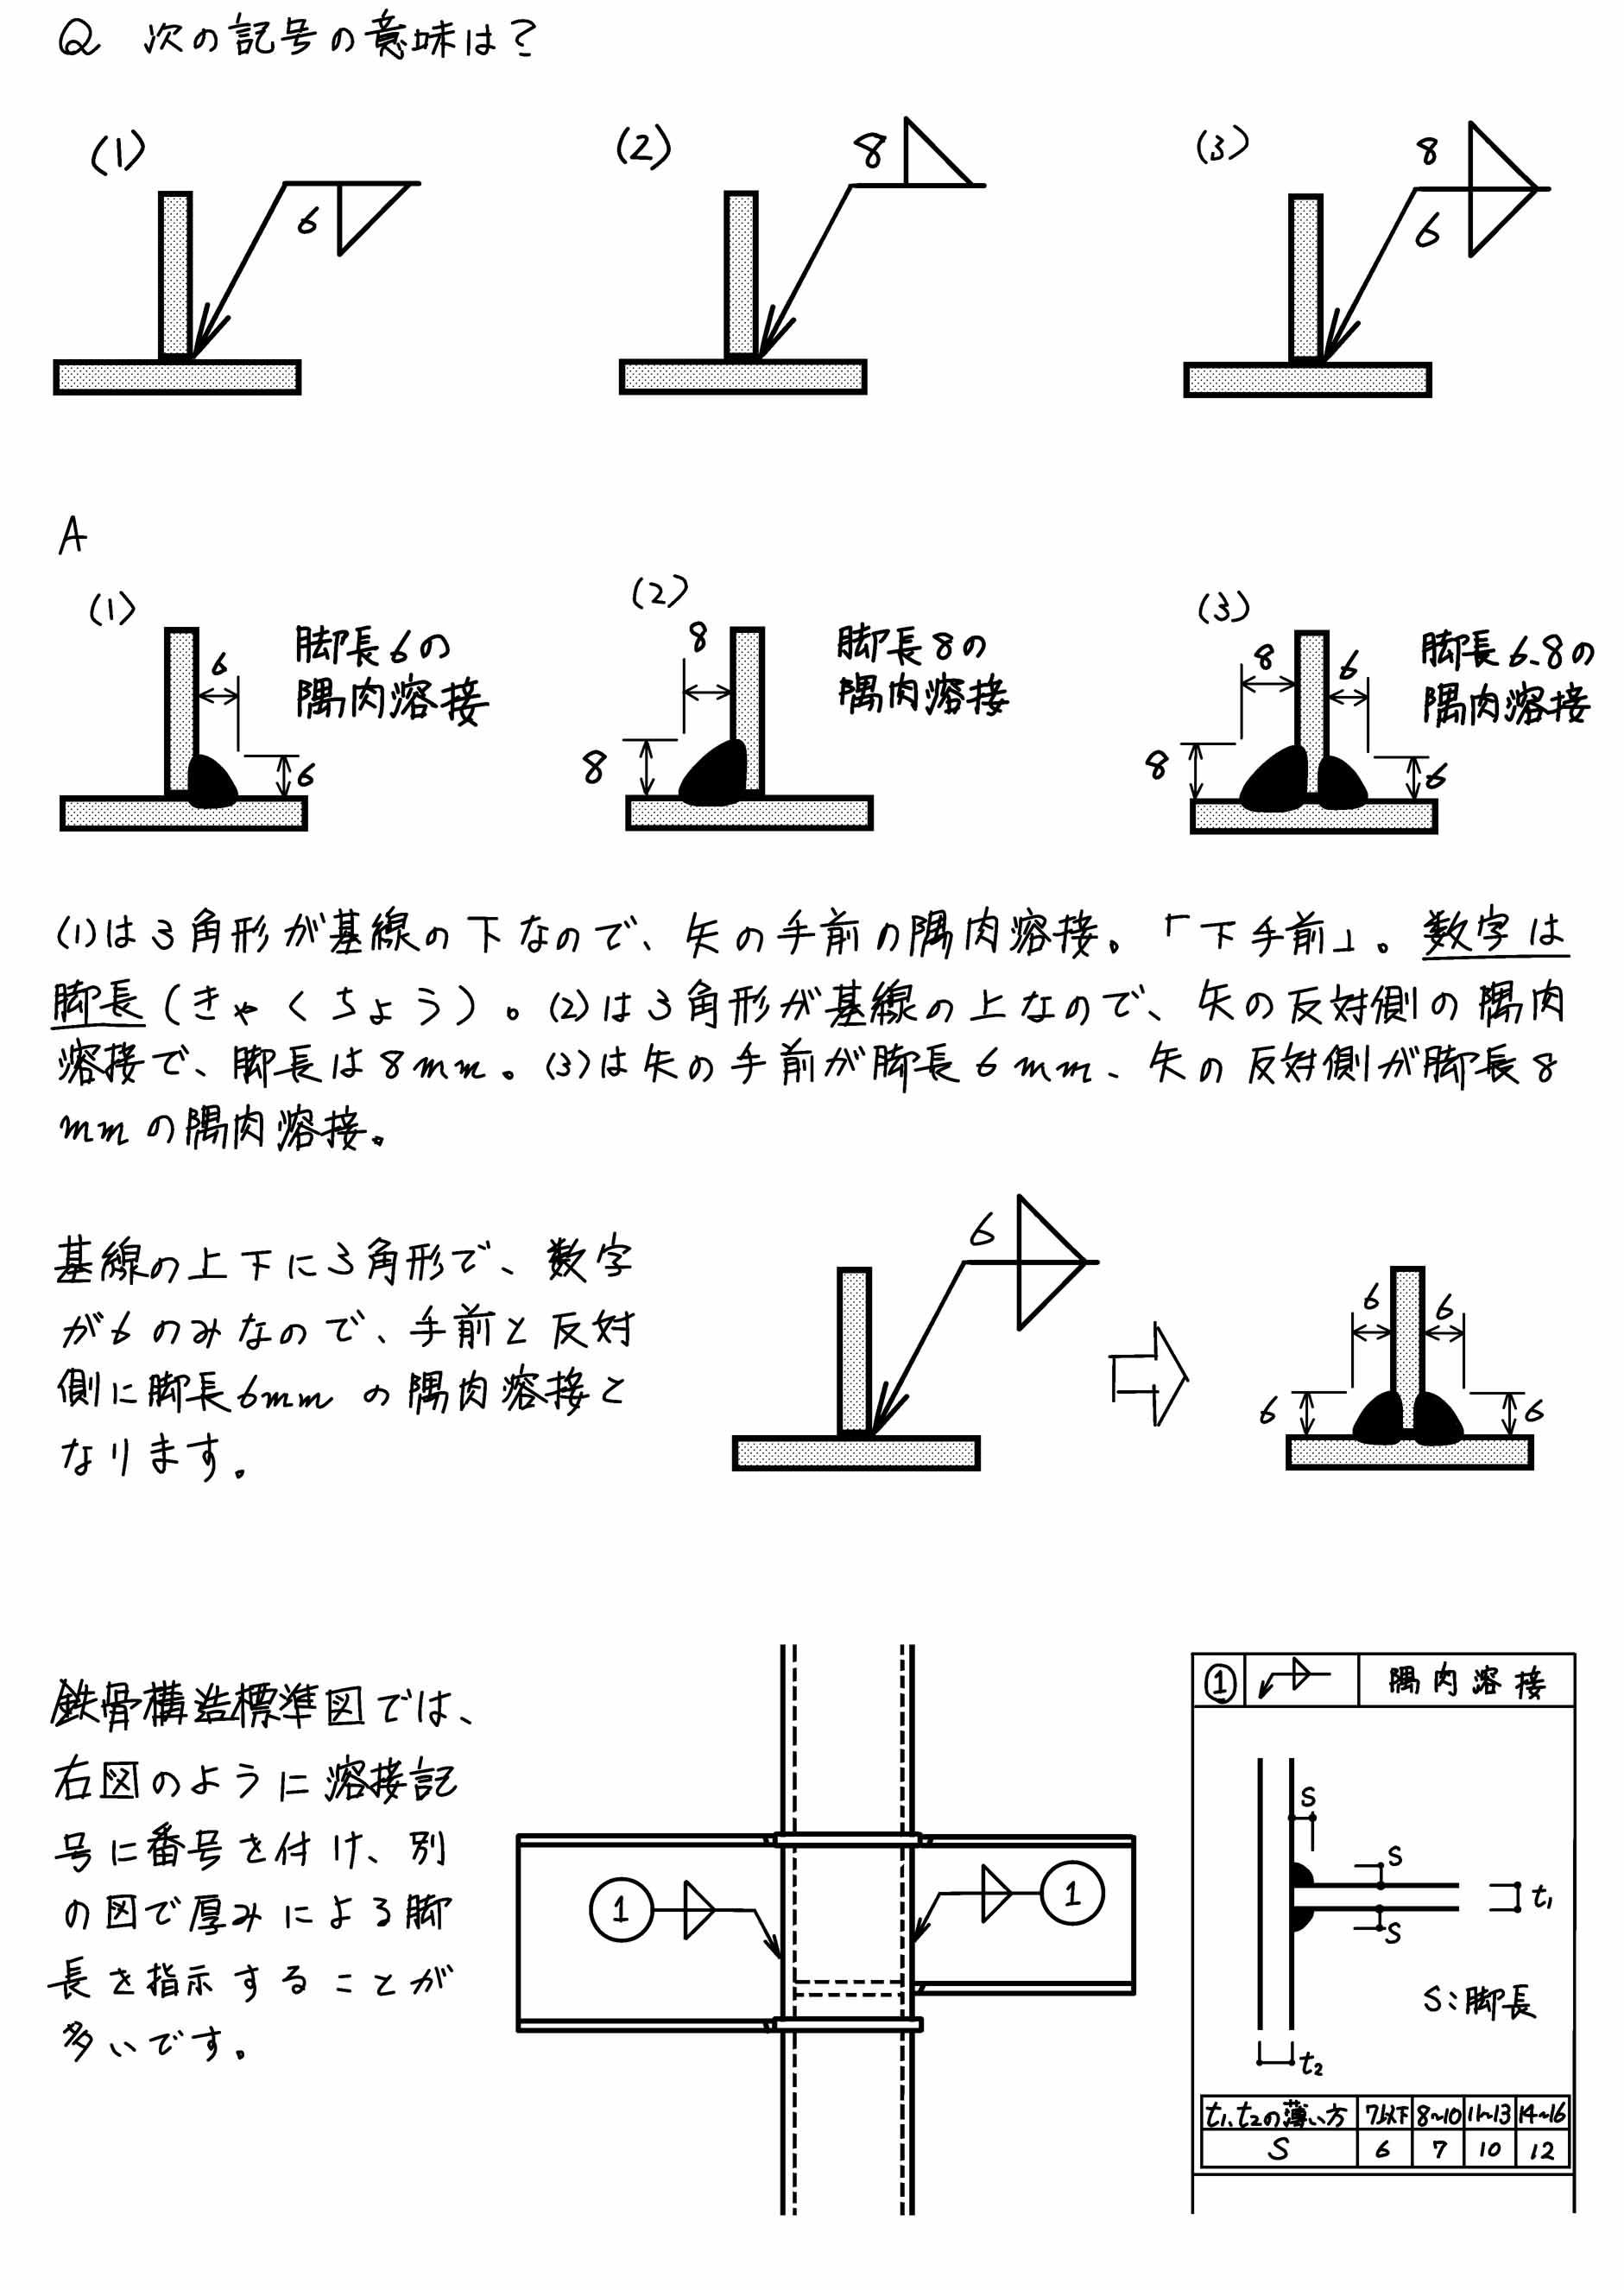
製造現場の検査データやクレーム事例を分析すると、隅肉溶接で発生する重大欠陥の多くが「アンダーカット」と「溶込み不良」に集中しています。
1. 止端部を抉る「アンダーカット」の恐怖
アンダーカットとは、溶接ビードの縁(止端部:Toe)の母材がアークの高熱で溶融し、溶着金属が充填されずに溝状の窪みとして残る現象です。
この溝は応力集中係数が極めて高く、構造物が繰返し荷重や振動を受けた際に疲労亀裂の決定的な起点となります。溶接電流の過大、アーク電圧の過高、トーチの運棒速度(溶接速度)が速すぎることが主因です。対策として、母材板厚に応じた適正溶接条件の厳守と、止端部に急激な段差を作らない適切なウィービング技術の適用が求められます。
2. ルート部に潜む「溶込み不良」と割れ
T継手のコーナー深部(ルート部)に熱が十分に伝わらず、母材同士や溶接金属が溶け合わずに隙間として残るのが「溶込み不良(不完全溶込み)」です。
隅肉溶接は非破壊検査でルート部の内部欠陥を検知することが難しいため、外観上は規定の脚長が確保されているように見えても、実効的な耐力が設計計算値を大きく下回る「見かけ倒しの継手」になりかねません。対策としては、トーチの角度を適正に保ち(部材二等分線に対して45度)、アークを確実にルート深部へ届かせること、および突合せ面のルートギャップを管理値(通常1.5mm以下)に抑える治具拘束が必須です。
最新のテクノロジーと生活デザインの融合をテーマに、国内外の最新トピックを発信しています。
