
裏波溶接で失敗しない極意|Tig溶接の溶け落ち・融合不良を防ぐプロの技

裏波溶接で失敗しない極意|Tig溶接の溶け落ち・融合不良を防ぐプロの技の最新情報を解説します。最新トレンドが満載です。
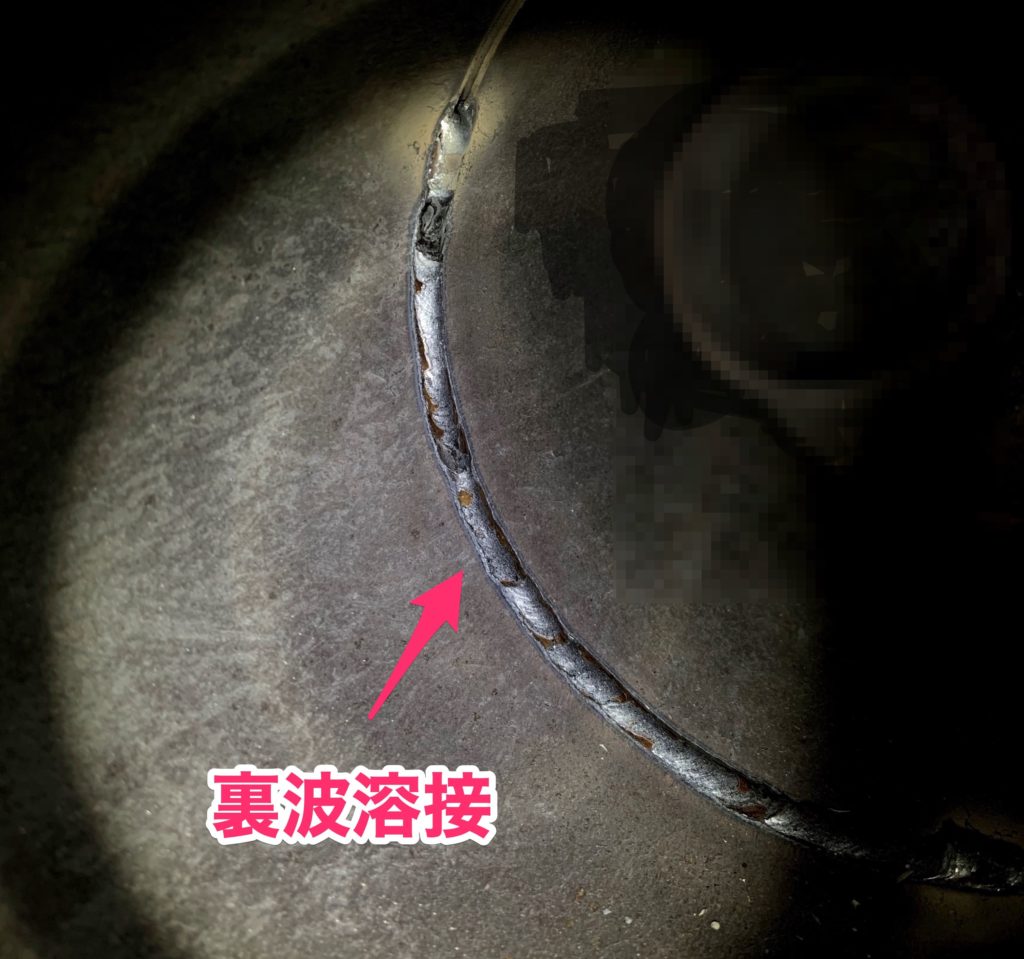
裏波溶接を安定させる最大のコツは、溶接前の「開先管理」をミリ単位で標準化することにあります。勘に頼った仮付け溶接(タック溶接)では、熱収縮によってルート間隔が狂い、施工中の条件破綻を招きます。以下に、軟鋼およびステンレス鋼配管(Sch40想定・外径50〜100mmクラス)を対象とした初層溶接の標準施工パラメータをまとめました。
上記の通り、ルート間隔とルートフェイスは対の関係にあります。間隔を広めに取るならフェイスを厚めに残し、間隔が狭めならフェイスを薄く仕上げるのが鉄則です。この幾何学的バランスが整って初めて、安定した電流条件下での施工が可能になります。
Webメディアでの編集・執筆歴10年。読者の好奇心を刺激するストーリー作りを心がけています。
