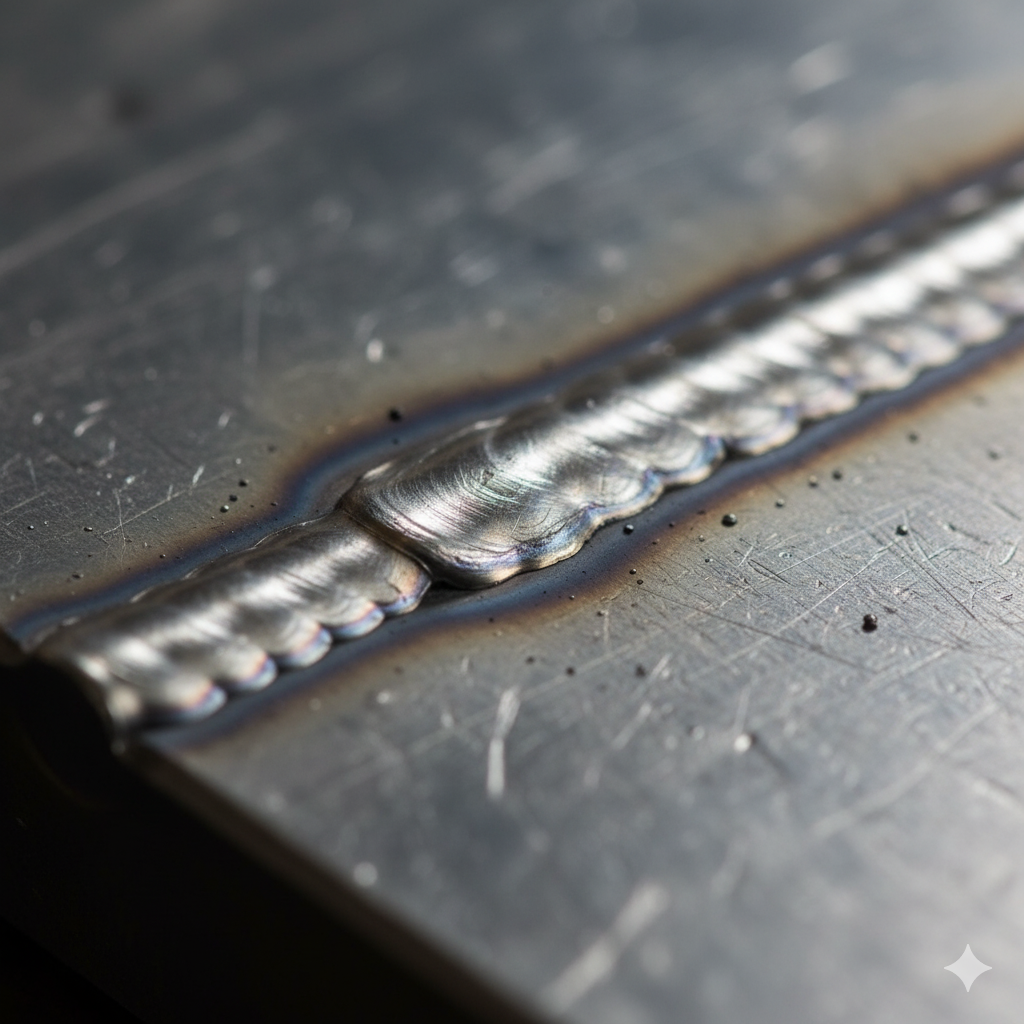
溶接オーバーラップの原因と対策|Jis判定基準と現場の手直し手順

溶接オーバーラップの原因と対策|Jis判定基準と現場の手直し手順に関する主要なデータを分かりやすく解説いたします。

日本の製造業および建設業界において、溶接品質の判定基準として広く採用されているのがJIS外観試験基準(JIS Z 3104、JIS Z 3060関連規格、建築鉄骨溶接規格など)です。外観試験においてオーバーラップはどのように規定されているのか、他の主要な欠陥項目と対比した客観データを確認します。

欠陥・評価項目詳細・数値データ一般的な基準・相場(許容値)編集部の見解・評価溶接オーバーラップ止端部開き角 θ > 90°(鋭角ノッチの形成)一切の存在を認めない(許容値 0mm)原則として検出された時点で「即・手直し(不合格)」となる厳格な判定対象。アンダーカット母材表面からの掘れ深さ(d)深さ0.5mm以下かつ連続長さに制限あり(等級による)軽微なものであれば母材厚比率に応じて合否判定される場合がある。ビード余盛高さ開先幅および板厚に応じた突起量(h)通常0mm〜3mm以下(構造基準による)過大な余盛はオーバーラップの前兆となりやすく、応力集中の原因になる。止端部のなだらかさ母材とビード表面の交差角度(フランク角)135°以上が理想(鈍角で滑らかな移行部)外観検査員の目視およびゲージ測定で最も厳しくチェックされるポイント。

日本溶接協会(WES)や各建築・圧力容器基準においても、欠陥許容限界においてオーバーラップは「有害な欠陥」として明記されており、寸法公差の猶予は与えられていません。非破壊検査(浸透探傷試験:PTや磁粉探傷試験:MT)を実施した場合、オーバーラップの境界線には鮮明な線状指示模様が現れるため、隠蔽することは不可能です。

林 結菜

林 結菜

ライフスタイル編集者

エンタメ・カルチャー業界の深掘り取材を得意とし、現場のリアルな声をお伝えします。

Share this article
Twitter Facebook Pinterest