
裏波溶接がうまくいかない本当の理由と現場プロが実践する完全攻略法2026

裏波溶接がうまくいかない本当の理由と現場プロが実践する完全攻略法2026に関する主要なデータを詳しく解説いたします。
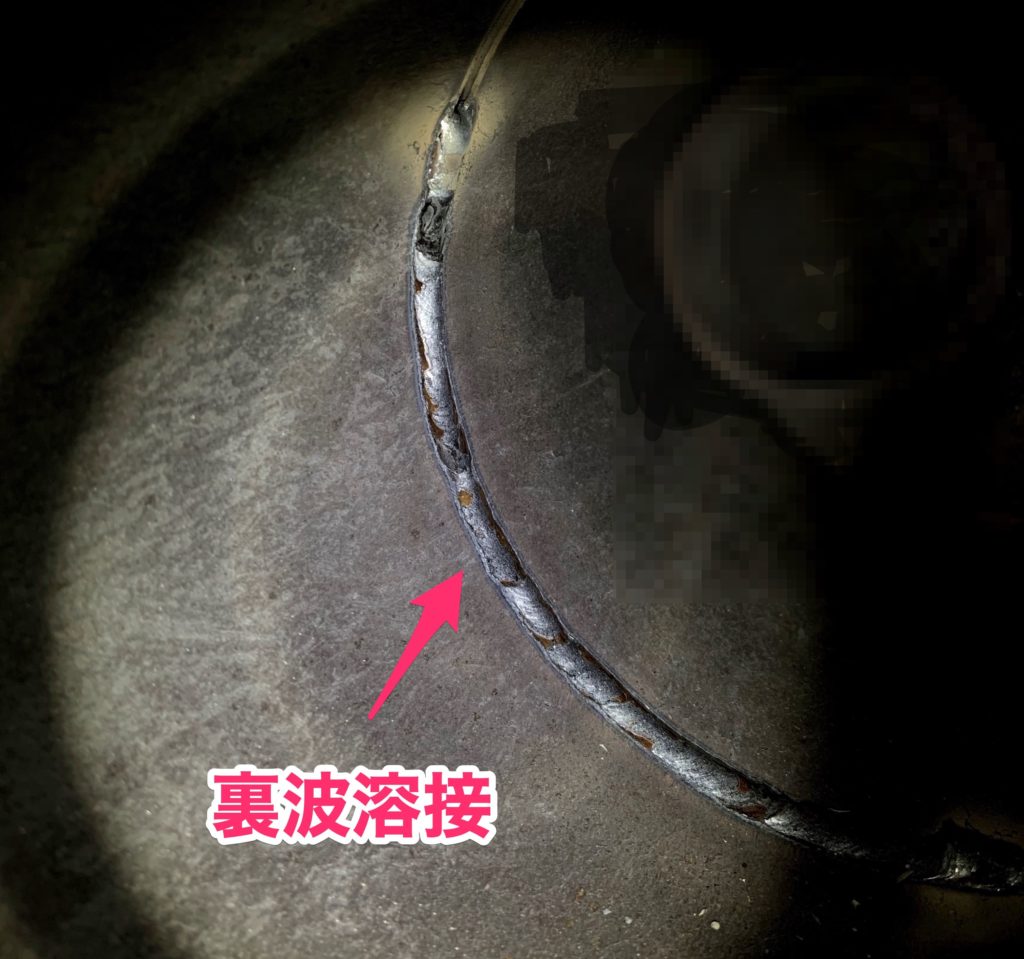
多くの入門記事が「電流を上げれば裏波が出やすい」「ルート間隔を広くすれば溶け込む」と述べるだけで終わる。だがそれだけ知っていても現場で失敗する人は減らない。本当の問題は複数要因の「連鎖的な誤り」にある。
現場溶接工への取材や技能検定の採点データを総合すると、失敗パターンは大きく3つに分類できる。
① 開先形状とルート間隔の設計段階ミス
裏波溶接の成否は、溶接棒を持つ前の「開先設計」でほぼ決まる。一般的にV形開先が多用されるが、板厚・材質・溶接姿勢によって最適なルート間隔は異なる。ステンレス鋼の薄板(3mm以下)なら0mm〜1mm程度、炭素鋼の厚板(9mm以上)なら2〜3mmが経験的な目安だ。ところが「前回と同じでいいだろう」という慣性で設定を流用し、裏波が出なかったり逆に溶け落ちたりするケースが後を絶たない。ルート間隔が広すぎると溶落ちが起き、狭すぎると裏波が形成されない。この「ちょうどよい幅」は材料ごとに毎回確認する習慣が不可欠だ。
② 電流・電圧の「なんとなく調整」
電流値は「経験値でだいたいこのくらい」という感覚で設定されることが多い。しかしTIG溶接における裏波形成では、電流が5A変わるだけで裏波量が大幅に変化することがある。特にステンレスは熱伝導率が炭素鋼の約1/3と低く、熱がこもりやすいため、後半のパスになるにつれてオーバーヒートによる溶け落ちが発生しやすい。電流値の微調整とともに、トーチの移動速度(溶接速度)との組み合わせを常に意識する必要がある。
③ バックシールドの不備(特にステンレス・チタン)
裏波溶接でバックシールド(裏面へのシールドガス供給)を省略すると、高温の裏波ビードが大気中の酸素・窒素にさらされ、酸化変色(ステンレスの「焼け」)や窒化割れが発生する。バックシールドなしでステンレス裏波溶接を行うのは、「品質基準を満たさない」だけでなく、腐食・強度低下の直接原因になると複数の現場資料が警告する。アルゴンガスをパイプ内に充填し、酸素濃度を100ppm以下(条件によっては50ppm以下)に保つことが求められる。
最新のテクノロジーと生活デザインの融合をテーマに、国内外の最新トピックを発信しています。
