
溶接オーバーラップの真相|プロが教える原因・Jis基準・手直し手順を徹底解説

溶接オーバーラップの真相|プロが教える原因・Jis基準・手直し手順を徹底解説を詳しくリサーチ! 知っておきたい 情報と解説を凝縮して配信します。
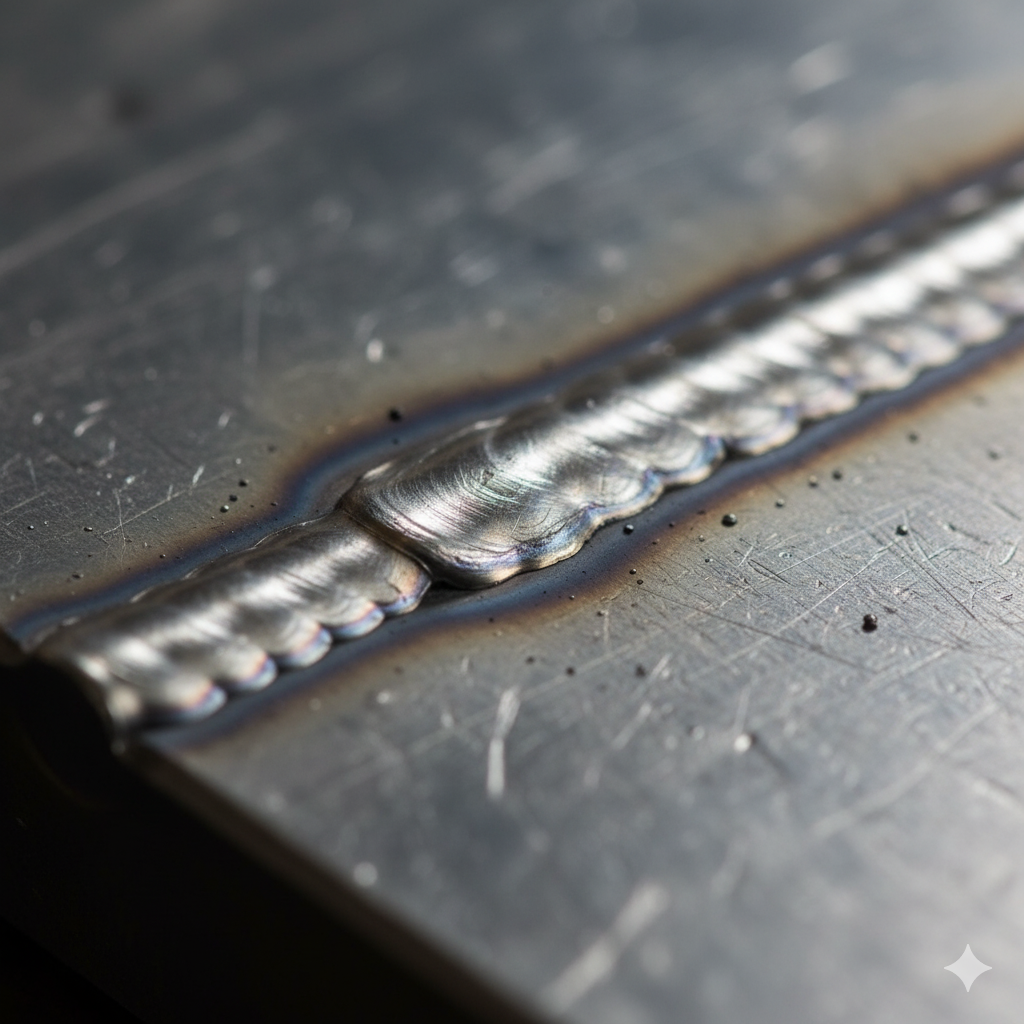
Q1:オーバーラップとアンダーカットが同一ビード内に同時に発生することはありますか?
A1:はい、頻繁に発生します。特に横向きすみ肉溶接などにおいて、トーチ角度が上向きに偏りすぎていると、上側の止端部が掘れてアンダーカットになり、その垂れ落ちた溶融金属が下側の止端部に覆いかぶさってオーバーラップになるという複合欠陥が典型例です。
Q2:被覆アーク溶接でオーバーラップを防ぐための最大のコツは何ですか?
A2:アーク長を短く維持すること(ショートアーク)と、溶接棒の進行角度の管理です。アーク長が長すぎるとアーク熱が分散して母材の溶融が遅れ、溶けた被覆アーク棒のドロップだけが母材上に落ちてオーバーラップになります。棒先を溶融池の底に押し込むような感覚で一定の送り速度を保つことが肝要です。
Q3:軽微なオーバーラップであれば、再溶接をせずにグラインダー研削だけで完了しても問題ありませんか?
A3:設計上要求される「有効のど厚」および「脚長」が規定寸法を下回らない範囲であれば、未溶着部を完全に削り落として滑らかな形状に仕上げる研削手直しのみで合格と認められる場合があります。ただし、削った結果として規定寸法を割り込む場合は、必ず再溶接による肉盛り補修が必要です。
デジタルガジェットとスマート家電の検証記事を多数執筆。失敗しないモノ選びを提案します。
