
隅肉溶接の脚長とのど厚計算|強度不足と図面指示ミスを防ぐ実践ガイド

隅肉溶接の脚長とのど厚計算|強度不足と図面指示ミスを防ぐ実践ガイドの特集記事をお届けします。専門的な知識が満載です。
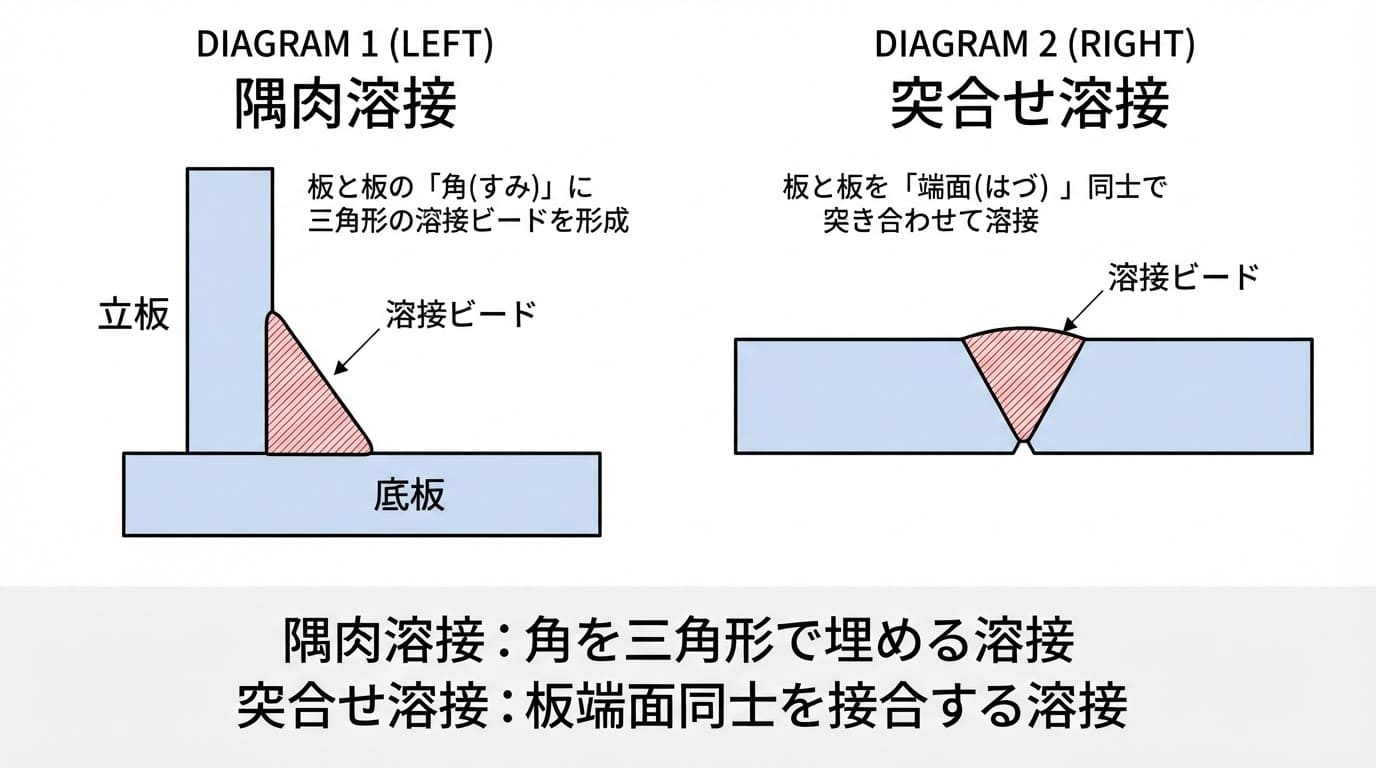
製造現場の技能者や品質管理部門への聞き取り調査では、隅肉溶接における不良発生率の約7割が「アンダーカット」と「溶込み不良(ルート部未溶着)」に集中している実態が浮き彫りになっています。
アンダーカットは、ビードの止端部(母材との境界)に沿って母材が過剰に溶融し、溝状にくぼんで残る現象です。主な発生原因は過大な溶接電流、速すぎる運棒速度、トーチ角度の不適切さにあります。この溝は極めて鋭利な切欠き効果を生むため、引張荷重や繰り返し応力を受けた際の疲労亀裂の起点となります。防止策としては、適正電流域の設定と止端部での適切なウィービング・保持(ポーズ)が有効です。
一方、外観から判別しにくい致命的な欠陥がルート部の溶込み不良です。T継手の角部にアークが十分に届かず、ビード内部に未溶融の隙間が残留します。これはアーク長の過長やトーチ角の傾き不足、あるいは初層溶接の熱量不足が引き金となります。溶接施工要領書(WPS)に基づいたルートギャップ管理(通常1mm以下)と、適切なトーチ角度(二等分線に対して45度維持)の徹底が品質保持の境界線です。
ビード外観検査基準においては、JIS Z 3410(ISO 9712準拠)等の規格に則り、余盛高さの許容値、止端部の開き角度(フランク角 $\theta \ge 90^\circ$ 推奨)、ピット(表面気孔)の個数上限などを合否判定基準として現場運用することが求められます。
マネー知識やキャリア形成に役立つノウハウを、初心者にも分かりやすく解説するのが得意です。
