
配管タップ加工でなぜ水漏れする?規格の見極めと下穴サイズの極意

配管タップ加工でなぜ水漏れする?規格の見極めと下穴サイズの極意についての真相を徹底解説します。
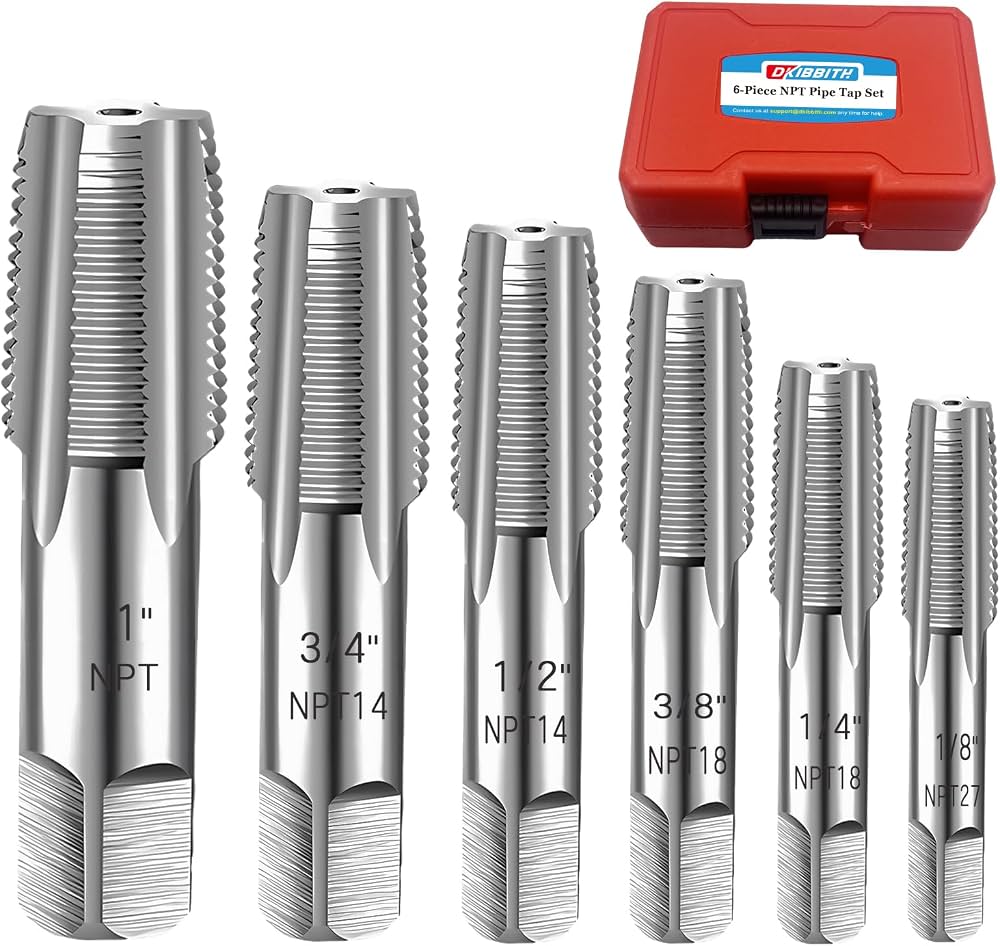
配管のネジ切り精度が完璧であっても、組み立て工程におけるシール材の施工が誤っていれば即座に漏水・エア漏れを引き起こします。ネット上や現場の口伝には「テープは何重にもきつく巻けば安心」「奥まで締め込めば止まる」といった危険な誤解が蔓延しています。
熟練技術者が実践する水漏れ防止シールテープ巻き方の鉄則は、「ネジ先端の第1山〜第2山を露出させて巻く」ことです。先端までテープを覆ってしまうと、ねじ込み時にちぎれたテープ片が配管内部へ異物(コンタミネーション)として混入し、後段の電磁弁やスプール弁をロックさせる致命的な機器故障を招きます。
おねじの外周に対し、ネジの締め込み方向と同じ時計回りにテンションをかけながら2〜3周均一に巻き付け、最後に指の腹でネジ山へテープを密着させます。過剰な巻き数(5周以上)は、ねじ込み抵抗を無駄に増大させ、母材のメスネジ側ハウジングを押し広げてクラック(割れ)を発生させる主因となります。
【プロの結論】製造現場の認知バイアスと内製・外注の判断基準
配管タップ加工における度重なる不適合は、個々の作業員のスキル不足というより、組織的な「規格に対する思い込み(認知バイアス)」に起因しています。旧JIS表記である「PT」を使い続ける慣習が現場に残っていることで、海外図面の「NPT」や「G」との差異が見落とされがちです。
社内で配管タップ加工を継続すべきか、あるいは規格品継手・専門外注へ移行すべきかの判断基準は明確です。
- 社内加工を推奨するケース:NC設備にリジッドタップ機能が備わっており、専用ゲージによる検査体制と難削材用の高剛性ツーリングが標準化されている場合。
- 加工を見直すべきケース:汎用ボール盤や手作業でのテーパタップ加工に依存しており、月間のタップ折損率が2%を超えている、または配管耐圧試験での手直し率が常態化している場合。
エンタメ・カルチャー業界の深掘り取材を得意とし、現場のリアルな声をお伝えします。
